+
 微信号:A13584899696
微信号:A13584899696
联系电话:0512-52018555
推荐新闻
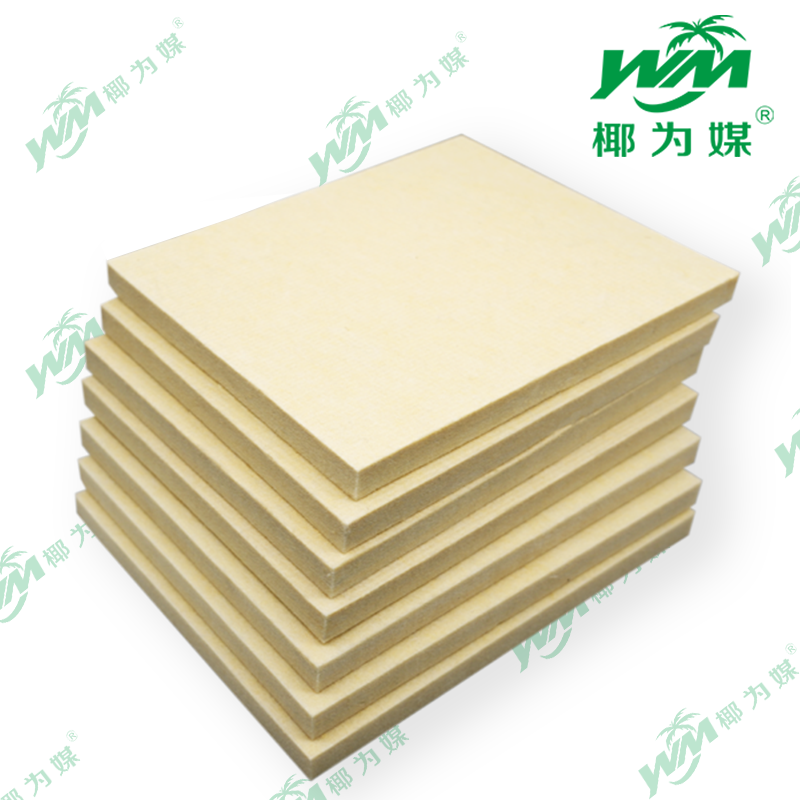
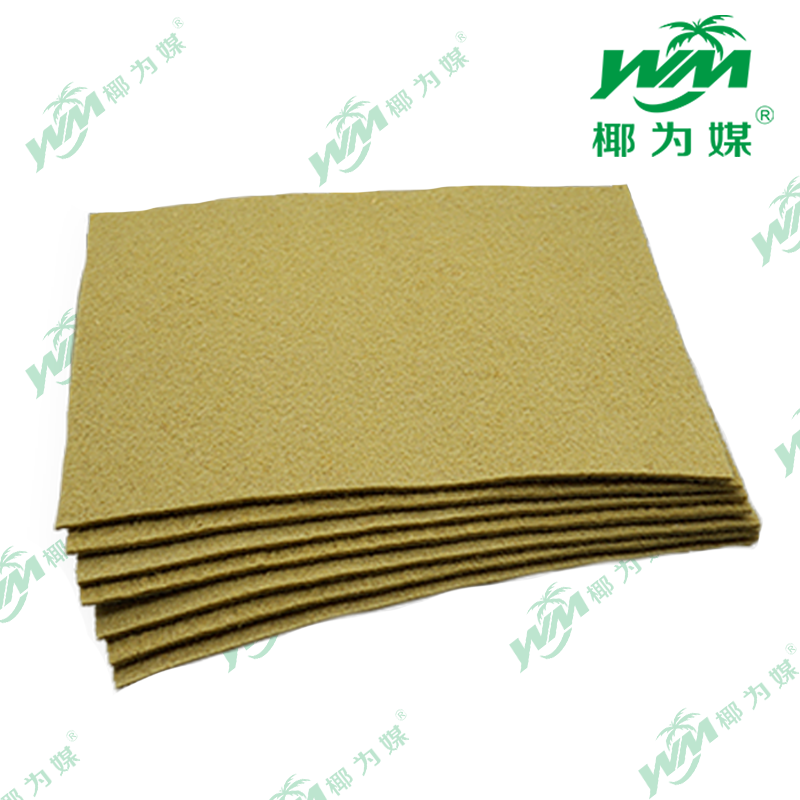
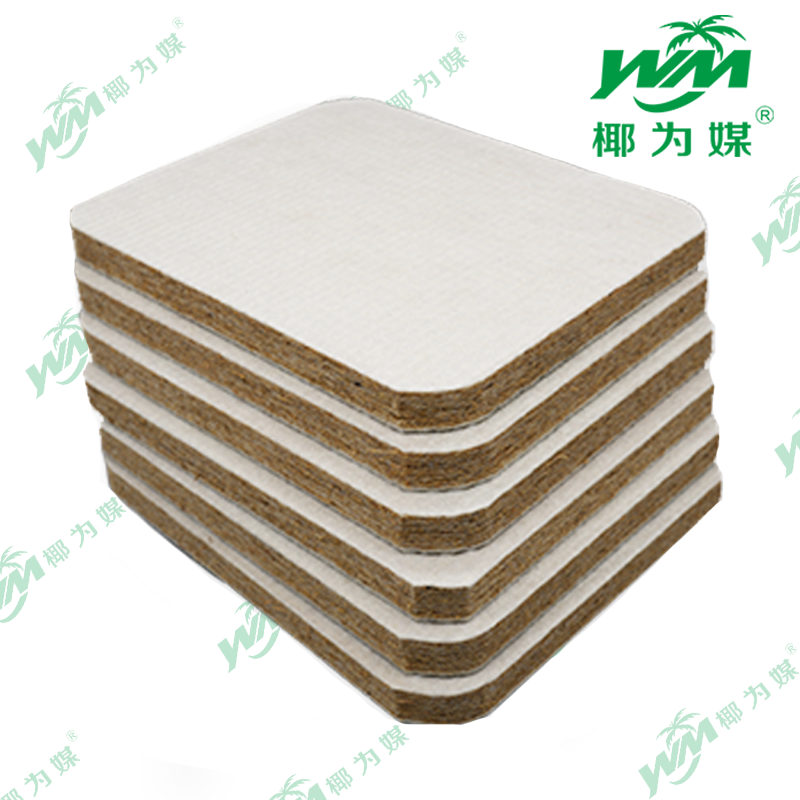
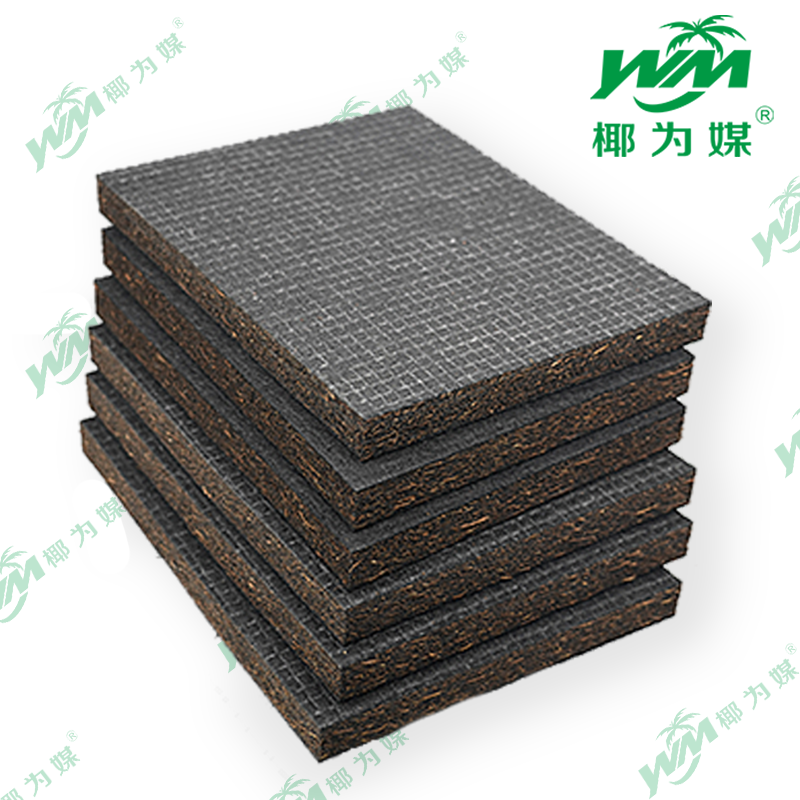
竹原纤维毡棕垫的芯层采用什么成型工艺
来源:www.yeweimei.net | 发布时间:2026年10月09日
竹原纤维毡棕垫芯层主流成型工艺包含热压成型、胶粘剂复合成型,也有部分生产企业采用两种工艺相结合的方式,不同工艺在生产流程、材料结合方式以及成品特性上存在区别。
1.热压成型工艺
先对棕丝、竹原纤维进行除杂、梳理、开松处理,把竹原纤维制成纤维毡,再将竹原纤维毡与棕丝按设计配比分层交替铺网叠放,同时可搭配低熔点复合纤维作为粘结组分。铺料完成后送入热压设备,在设定的温度、压力与保压时长条件下,低熔点纤维受热熔融,在纤维交叉点位形成粘结节点;待冷却定型后,棕丝与竹原纤维毡相互锁合,形成一体化垫芯。
该工艺依靠熔融纤维实现材料结合,可减少外加胶粘剂的使用,垫芯内部保留较多纤维间隙,透气表现较好。生产环节需要管控温度、压力参数,温度过高易造成纤维老化变脆,参数不足则会影响垫芯整体的结构稳定性。
2.胶粘剂复合成型工艺
原料前期处理流程与热压工艺相近,棕丝梳理铺层后,搭配竹原纤维毡分层排布,在纤维层之间均匀施加适配的胶粘剂,之后送入压机加压,在适宜环境下完成固化定型,让棕丝和竹原纤维毡紧密结合形成垫芯。
该工艺便于调整垫芯硬度,成品结构稳定性较好,是市场应用较多的成型方案。胶粘剂的类型、涂布量以及固化工艺,会对产品气味、环保指标产生影响。生产过程中,企业一般会做好胶料管控,降低挥发性物质释放。
上一条:
没有了
下一条:
大豆纤维棕垫为什么不能直接水洗,日常清洁保养方法是什么
 首页
 微信
 电话